


ခေတ်မီထုတ်လုပ်မှုတွင်၊၅-ဝင်ရိုး မြန်နှုန်းမြင့် CNC စက်ပြင်စင်တာ၎င်းတို့၏ မြင့်မားသော စွမ်းဆောင်ရည်နှင့် တိကျမှုကြောင့် ရှုပ်ထွေးသော အစိတ်အပိုင်းများကို ပြုပြင်ရန်အတွက် မရှိမဖြစ် လိုအပ်သော ကိရိယာ ဖြစ်လာခဲ့သည်။ သို့သော် မကြာခဏ လှည့်ပတ်တုန်ခါမှု ပြဿနာများသည် workpieces များ၏ မျက်နှာပြင် အရည်အသွေးကို ထိခိုက်စေရုံသာမက ကိရိယာသက်တမ်းကိုလည်း လျော့ကျစေပြီး စက်ကိုပင် ပျက်စီးစေနိုင်သည်။ ဤပြဿနာများကို ထိရောက်သော ဗျူဟာများဖြင့် ဖြေရှင်းခြင်းသည် စက်ပိုင်းဆိုင်ရာ တိကျမှုကို သေချာစေပြီး ထုတ်လုပ်မှု ထိရောက်မှုကို မြှင့်တင်ရန် အရေးကြီးပါသည်။
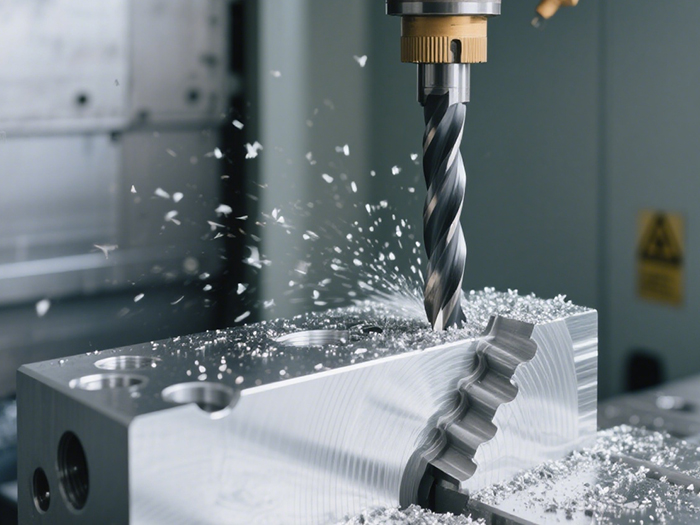
လှည့်ပတ်မှုတုန်ခါမှုအပေါ် ကိရိယာအချက်များ၏ သက်ရောက်မှု
ကိရိယာများသည် လှည့်ခြင်းတုန်ခါမှု၏ အဓိကအကြောင်းရင်းများထဲမှ တစ်ခုဖြစ်သည်။ ကိရိယာ၏ ဂျီဩမေတြီ ကန့်သတ်ချက်များ၊ ပစ္စည်းနှင့် ဟောင်းနွမ်းမှုအခြေအနေသည် တုန်ခါမှုနှင့် နီးကပ်စွာ ဆက်စပ်နေသည်။ အထူးသဖြင့်၊ rake angle သေးငယ်ခြင်းသည် လှည့်အားများကို တိုးစေပြီး တုန်ခါမှုကို ဖြစ်စေပြီး အလွန်အမင်း သက်သာသော angle ကြီးမားခြင်းသည် ကိရိယာ၏ မာကျောမှုနှင့် တည်ငြိမ်မှုကို လျော့ကျစေသည်။ ထို့ကြောင့် စက်ပြုလုပ်မည့် ပစ္စည်းပေါ် မူတည်၍ ကိရိယာ ဂျီဩမေတြီကို သင့်လျော်စွာ ရွေးချယ်ရန် အရေးကြီးပါသည်။ ဥပမာအားဖြင့်၊ အလူမီနီယမ်သတ္တုစပ်များကို စက်ဖြင့်ပြုလုပ်သည့်အခါ rake angle တိုးမြှင့်ခြင်းသည် လှည့်အားများကို လျှော့ချနိုင်သည်။ ကိရိယာပစ္စည်း ကိုက်ညီမှုသည်လည်း အရေးကြီးပါသည်။ ခိုင်ခံ့မှုမြင့်သော အလွိုင်းသံမဏိများကို စက်ဖြင့်ပြုလုပ်ခြင်းသည် မာကျောမှုမြင့်မားပြီး ဟောင်းနွမ်းမှုဒဏ်ခံနိုင်သော carbide ကိရိယာများ လိုအပ်သည်။ ထို့အပြင်၊ ညှိုးနွမ်းသော လှည့်အနားများပါရှိသော ဟောင်းနွမ်းနေသော ကိရိယာများသည် လှည့်အားများကို မတည်မငြိမ်ဖြစ်စေပြီး တုန်ခါမှုကို ဖြစ်ပေါ်စေသောကြောင့် ပုံမှန်စစ်ဆေးခြင်းနှင့် ဟောင်းနွမ်းနေသော ကိရိယာများကို အချိန်မီ အစားထိုးရန် လိုအပ်ပါသည်။
စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းစဉ် ကန့်သတ်ချက်များကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း
လှည့်ပတ်မှုကန့်သတ်ချက်များသည် လှည့်ပတ်တုန်ခါမှုကို သိသိသာသာလွှမ်းမိုးသည်။ လှည့်ပတ်မှုအမြန်နှုန်း အလွန်အမင်းမြင့်မားခြင်းသည် လှည့်ပတ်အားများတွင် ပုံမှန်အတက်အကျများကို ဖြစ်စေပြီး တုန်ခါမှုကို ဖြစ်စေနိုင်သည်။ အလွန်အကျွံ feed rate များသည် လှည့်ပတ်မှုအထူနှင့် လှည့်ပတ်အားများကို တိုးစေပြီး တုန်ခါမှုကို ပိုမိုဆိုးရွားစေသည်။ ငါး-axis တစ်ပြိုင်နက်တည်းဖြင့် ရှုပ်ထွေးသော မျက်နှာပြင်များကို စက်ဖြင့်ပြုလုပ်သည့်အခါ လှည့်ပတ်မှုအမြန်နှုန်း၊ feed rate နှင့် ဖြတ်တောက်မှုအနက်ကဲ့သို့သော လုပ်ငန်းစဉ် parameter များကို စမ်းသပ်ခြင်း သို့မဟုတ် simulation မှတစ်ဆင့် အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်သင့်သည်။ ဥပမာအားဖြင့်၊ ထိရောက်မှုကို မြှင့်တင်ရန် roughing အတွင်း feed rate မြင့်မားစွာအသုံးပြုခြင်းနှင့် တုန်ခါမှုကို လျှော့ချရန် finishing အတွင်း speeds နှင့် feed များကို လျှော့ချခြင်းတို့ကို အသုံးပြု၍ variable turning parameter များကို လက်ခံကျင့်သုံးခြင်းသည် တိကျမှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။ ထို့အပြင်၊ မကြာခဏ ထက်မြက်သောအကွေ့များနှင့် ရုတ်တရက်ရပ်တန့်မှုများကို ရှောင်ရှားရန် ကိရိယာလမ်းကြောင်းများကို စီစဉ်ခြင်းသည် ရုတ်တရက်လှည့်ပတ်အားပြောင်းလဲမှုများနှင့် တုန်ခါမှုအန္တရာယ်များကို လျော့နည်းစေသည်။
စက်ဖွဲ့စည်းပုံနှင့် မာကျောမှု၏ အရေးပါမှု
စက်ဖွဲ့စည်းပုံ၏ မာကျောမှုသည် လှည့်ပတ်တုန်ခါမှုများ ဖြစ်ပေါ်ခြင်းကို တိုက်ရိုက်အကျိုးသက်ရောက်သည်။ spindle၊ guideways နှင့် worktable တို့တွင် မလုံလောက်သော မာကျောမှု၅-ဝင်ရိုး CNC စက်ပြင်စင်တာလည်ပတ်အားများအောက်တွင် တုန်ခါမှုကို ဖြစ်စေနိုင်သည်။ တောင့်တင်းမှုကို မြှင့်တင်ရန် နည်းလမ်းများတွင် spindle bearing preload ကို တိုးမြှင့်ခြင်း၊ guideway lubrication ကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် worktable တပ်ဆင်မှုတိကျမှုကို ချိန်ညှိခြင်းတို့ ပါဝင်သည်။ ထို့အပြင်၊ တုန်ခါမှုကို လျှော့ချပေးသည့် ကိရိယာများ၊ ဥပမာ ကိရိယာနှင့် spindle အကြားတွင် တုန်ခါမှုကို လျှော့ချပေးသည့် tool holders သို့မဟုတ် စက်အောက်ခံအောက်ရှိ isolation pads များ တပ်ဆင်ခြင်းသည် တုန်ခါမှုများကို ထိရောက်စွာ စုပ်ယူပြီး သီးခြားဖြစ်စေပြီး စက်ယန္တရားအပေါ် ၎င်းတို့၏ သက်ရောက်မှုကို လျှော့ချပေးသည်။
လည်ပတ်မှုတုန်ခါမှုကို နှိမ်နင်းရန် ဘက်စုံအစီအမံများ
ငါးဝင်ရိုးတွင် လှည့်ပတ်တုန်ခါမှုပြဿနာများကို ဖြေရှင်းခြင်းမြန်နှုန်းမြင့် CNC စက်ပြင်စင်တာကိရိယာရွေးချယ်မှု၊ လုပ်ငန်းစဉ်ကန့်သတ်ချက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် စက်တောင့်တင်းမှု မြှင့်တင်ခြင်းတို့ပါဝင်သည့် ပြည့်စုံသောချဉ်းကပ်မှုတစ်ခု လိုအပ်သည်။ ကိရိယာဂျီသြမေတြီနှင့် ပစ္စည်းများကို သင့်လျော်စွာရွေးချယ်ခြင်း၊ ဟောင်းနွမ်းနေသောကိရိယာများကို မှန်မှန်အစားထိုးခြင်း၊ လှည့်မြန်နှုန်း၊ ဖိအားနှင့် ဖြတ်တောက်မှုအနက်ကို သိပ္ပံနည်းကျချိန်ညှိခြင်း၊ ကိရိယာလမ်းကြောင်းများကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းနှင့် ထိရောက်သော တုန်ခါမှုကိရိယာများဖြင့် စက်တောင့်တင်းမှုကို အားကောင်းစေခြင်းတို့သည် တုန်ခါမှုများကို ထိရောက်စွာ နှိမ်နင်းနိုင်သည်။ ဤအစီအမံများသည် စက်ပိုင်းဆိုင်ရာအရည်အသွေးနှင့် ထုတ်လုပ်မှုထိရောက်မှုကို တိုးတက်စေပြီး ငါးဝင်ရိုးမြန်နှုန်းမြင့် စက်ပိုင်းဆိုင်ရာစင်တာများ၏ စွမ်းဆောင်ရည်အားသာချက်များကို အပြည့်အဝအသုံးချသည်။
OTURN သည် သုံးစွဲသူများအား အဆင့်မြင့်ဝန်ဆောင်မှုများ ပေးအပ်ရန် ကတိပြုထားသည်၅-ဝင်ရိုး CNC စက်ယန္တရား နှင့် ပရော်ဖက်ရှင်နယ် နည်းပညာပံ့ပိုးမှု။ ကြွယ်ဝသော စက်မှုလုပ်ငန်းအတွေ့အကြုံများကို အသုံးပြု၍ ကျွန်ုပ်တို့သည် လုပ်ငန်းများကို စက်ယန္တရားလုပ်ငန်းစဉ်များကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း၊ CNC စက်၏ မာကျောမှုနှင့် တည်ငြိမ်မှုကို မြှင့်တင်ခြင်းနှင့် ထိရောက်ပြီး မြင့်မားသော တိကျမှုရှိသော ထုတ်လုပ်မှုရည်မှန်းချက်များ အောင်မြင်စေရန်အတွက် အမျိုးမျိုးသော CNC စက်ကိရိယာဆိုင်ရာစိန်ခေါ်မှုများကို ထိရောက်စွာဖြေရှင်းခြင်းတို့တွင် ကူညီပေးပါသည်။
ပို့စ်တင်ချိန်: ၂၀၂၅ ခုနှစ်၊ မေလ ၉ ရက်